
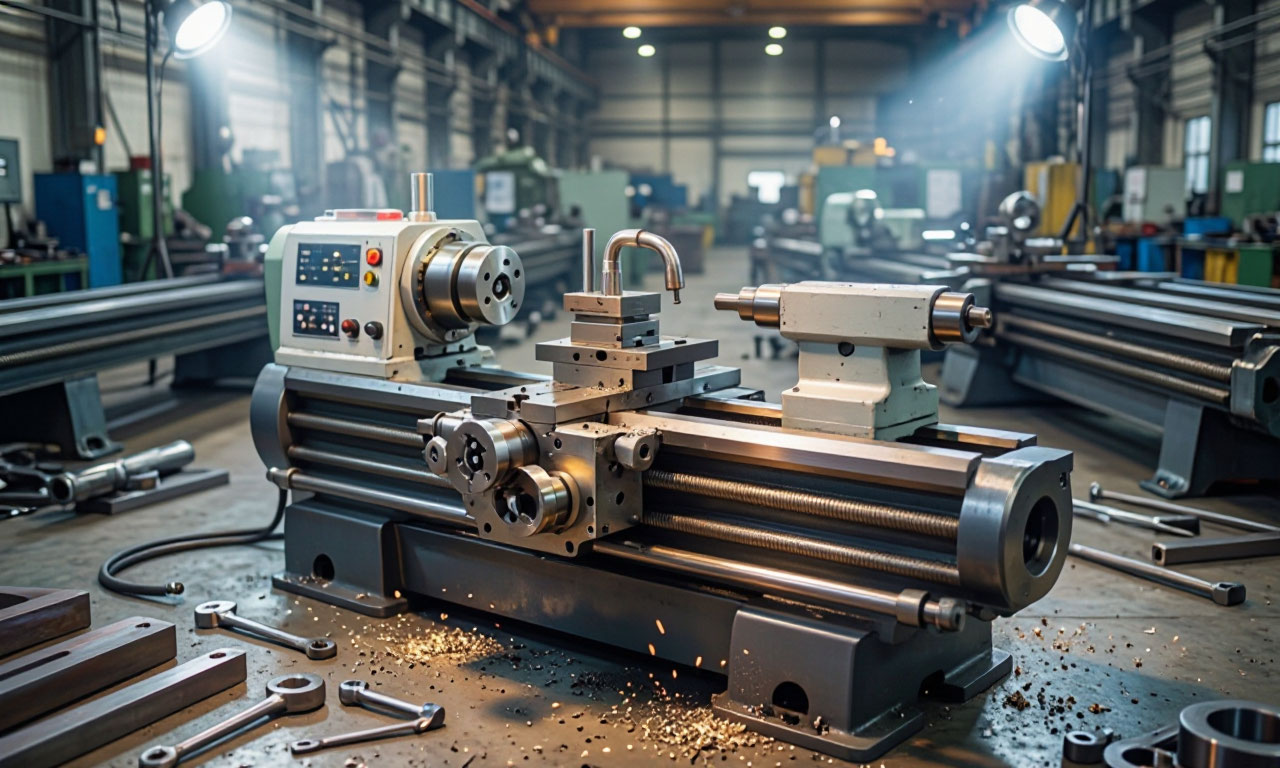
Токарная обработка металла остаётся одной из базовых технологий современного машиностроения и ремонтного производства. От точности изготовления валов, втулок, фланцев и резьбовых соединений pдесь напрямую зависит работоспособность механизмов в станкостроении, энергетике, транспорте и приборостроении.
- Понимание того, как устроен токарный станок и какие функции выполняет каждый его узел, позволяет не только грамотно подбирать оборудование, но и добиваться стабильного качества поверхности, экономить инструмент и избегать брака.
- Ниже подробно рассматриваются основные компоненты токарного станка по металлу, режимы обработки и практические аспекты работы на нём. Материал ориентирован на специалистов, которые хотят систематизировать знания об устройстве станка и осмысленно подходить к наладке и эксплуатации оборудования.
Передняя бабка
Передняя бабка это литой чугунный корпус, закреплённый на левом конце станины. Внутри неё размещаются коробка скоростей и шпиндельный узел. Именно передняя бабка задаёт главное вращательное движение заготовки, которое является основой процесса резания при точении.
Корпус бабки отливается из высокопрочного чугуна, что обеспечивает виброустойчивость и способность гасить колебания, возникающие при снятии стружки. Внутренние посадочные поверхности обрабатываются с высокой точностью, поскольку от их геометрии зависит положение шпинделя относительно направляющих станины.
Коробка скоростей, встроенная в переднюю бабку, это зубчатый редуктор. Переключение передач позволяет изменять частоту вращения шпинделя в широком диапазоне от десятков до нескольких тысяч оборотов в минуту. На современных универсальных станках число ступеней может достигать восемнадцати и более. Управление коробкой скоростей осуществляется рукоятками, выведенными на лицевую панель бабки.
Некоторые модели оснащаются механизмом перебора, который удваивает диапазон доступных скоростей за счёт включения дополнительной зубчатой передачи.
Смазка узлов передней бабки критически важный аспект эксплуатации. Масляная ванна или система принудительной смазки обеспечивает подачу масла к подшипникам шпинделя, зубчатым зацеплениям и валам. Уровень масла контролируется по смотровому окну, а его замена производится в соответствии с регламентом производителя. Недостаток смазки приводит к ускоренному износу подшипников и потере точности вращения шпинделя.
Перегрев передней бабки выше допустимых значений сигнализирует о проблемах в системе смазки или о чрезмерном натяге подшипников.
При выборе станка следует обращать внимание на класс точности передней бабки и тип установленных подшипников. Для прецизионных работ применяются подшипники класса точности выше нормального, а шпиндельные шейки шлифуются до шероховатости Ra = 0,32…0,04 мкм. Жёсткость передней бабки напрямую влияет на качество обработанной поверхности и стойкость резца.
Шпиндель
Шпиндель центральный вращающийся вал токарного станка, который удерживает заготовку или инструмент и передаёт им крутящий момент от привода. Это наиболее ответственная деталь станка, поскольку именно точность вращения шпинделя определяет геометрическую точность обработанных поверхностей. Шпиндель изготавливается из легированных сталей, подвергается термической обработке и шлифованию.
Его опорные шейки имеют высокую твёрдость и низкую шероховатость, что необходимо для долговечной работы подшипников.
Различают радиальное и осевое биение шпинделя. Радиальное биение проявляется в смещении оси вращения относительно идеального положения и напрямую влияет на овальность и огранку обработанной поверхности.
Осевое биение сказывается на точности торцовых поверхностей и глубине резания при подрезке. Допуски на биение зависят от класса точности станка: для станков нормальной точности они составляют несколько микрометров, для прецизионных доли микрометра. Проверка биения выполняется индикатором часового типа, устанавливаемым на станине или суппорте.
Передний конец шпинделя имеет посадочные поверхности для установки патронов, планшайб и центров. Наиболее распространены фланцевые крепления с коротким конусом и резьбовые соединения. Внутреннее отверстие шпинделя обычно имеет конус Морзе, что позволяет устанавливать центр, сверлильный патрон или другой вспомогательный инструмент. Сквозное отверстие даёт возможность обрабатывать длинные прутки, пропуская их через шпиндель.
Шпиндельный узел монтируется на подшипниках качения или скольжения. Подшипники качения обеспечивают меньшие потери на трение и удобство обслуживания, тогда как подшипники скольжения обладают высокой демпфирующей способностью и применяются в особо точных станках. Предварительный натяг подшипников регулируется при сборке и периодически проверяется в процессе эксплуатации. Чрезмерный натяг вызывает перегрев, недостаточный снижает жёсткость и точность.
Задняя бабка
Задняя бабка подвижный узел, устанавливаемый на направляющих станины с правой стороны. Её основное назначение поддержание свободного конца длинной заготовки при обработке в центрах, а также установка осевого инструмента: свёрл, зенкеров, развёрток. Бабка фиксируется на станине болтом с сухарём, что позволяет перемещать её вдоль оси станка и закреплять в нужном положении. Точная соосность центров передней и задней бабок обязательное условие для качественной обработки длинных валов.
В корпусе задней бабки размещается пиноль полый цилиндрический вал, перемещаемый вперёд и назад вращением маховика. Пиноль имеет внутренний конус для установки центра или инструментальных оправок. Фиксация пиноли в требуемом положении осуществляется рукояткой. При сверлении и зенкеровании пиноль подаётся вручную, что позволяет контролировать усилие подачи и глубину обработки.
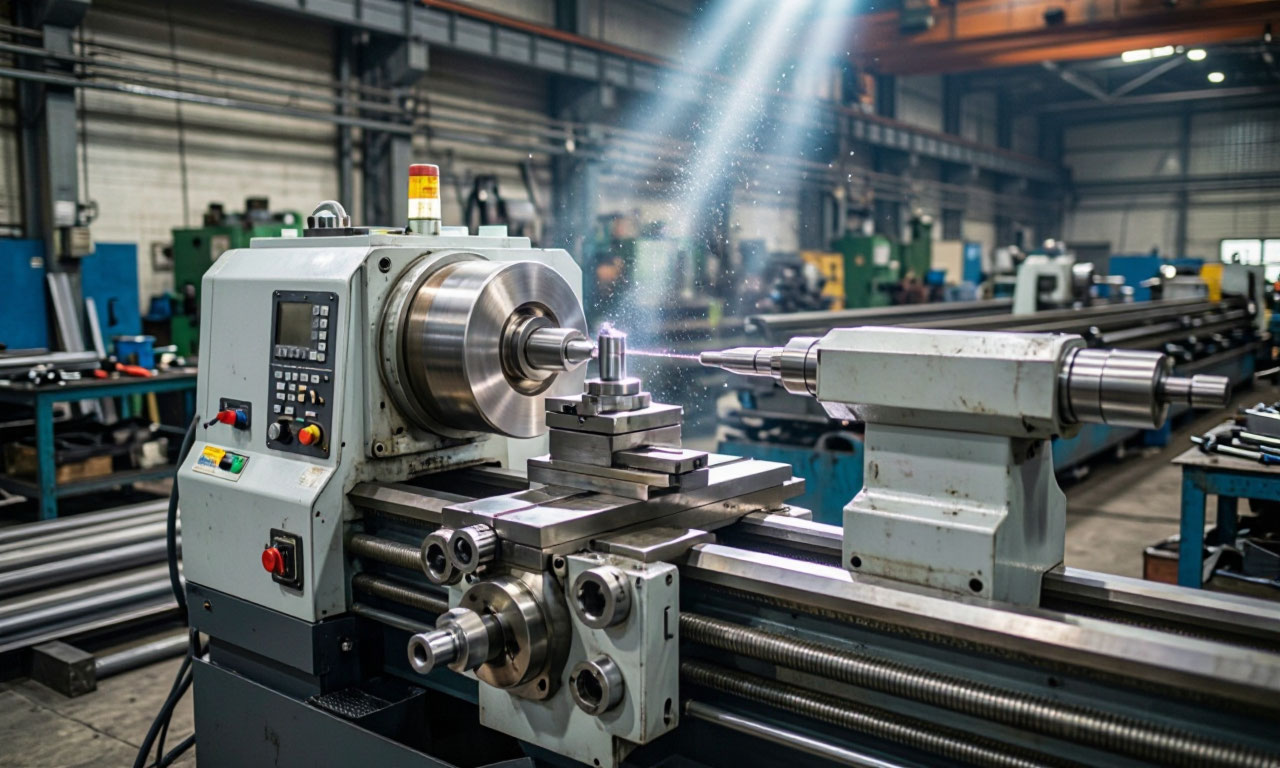
Некоторые модели задних бабок оснащаются механизмом автоматической подачи пиноли, что снижает утомляемость оператора при выполнении повторяющихся операций.
Существуют также задние бабки с вращающимся центром, который устанавливается на подшипниках. Такой центр не требует смазки и исключает трение между центром и вращающейся заготовкой. Это особенно важно при высоких скоростях вращения, когда неподвижный центр нагревается и теряет точность. Задняя бабка также может оснащаться резьбонарезным устройством или устройством для нарезания резьбы метчиками.
Смещение задней бабки в поперечном направлении используется для обтачивания длинных конусов. Величина смещения отсчитывается по шкале на корпусе бабки. При этом ось центров передней и задней бабок образует угол с осью шпинделя, что и формирует коническую поверхность на заготовке. Точность установки смещения проверяется индикатором или эталонным конусом.
Суппорт
Суппорт узел, предназначенный для закрепления резца и сообщения ему движений подачи: продольного, поперечного и наклонного. Конструктивно суппорт состоит из нескольких подвижных элементов, каждый из которых обеспечивает перемещение в определённом направлении. Нижние салазки суппорта перемещаются по направляющим станины вдоль оси заготовки, обеспечивая продольную подачу. На них установлены поперечные салазки, которые перемещают резец перпендикулярно оси вращения.
Верхние салазки могут поворачиваться на угол до 360 градусов, что позволяет обрабатывать конические поверхности и фаски.
Перемещение суппорта осуществляется вручную через винтовые пары или механически от коробки подач. При нарезании резьбы продольное перемещение суппорта обеспечивается ходовым винтом, который охватывается разъёмной гайкой, приводимой в действие рукояткой. Такая конструкция позволяет синхронизировать вращение шпинделя и перемещение резца с заданным шагом резьбы. Для ускоренного перемещения суппорта в нерабочих ходах предусмотрен механизм быстрого хода.
Жёсткость суппорта важнейший эксплуатационный параметр. Люфты в направляющих и винтовых парах приводят к вибрациям, снижению точности и ухудшению чистоты обработки. Регулировка зазоров производится клиньями и регулировочными винтами. Периодическая проверка люфтов и своевременная подтяжка соединений позволяют поддерживать стабильность обработки.
При работе с большими сечениями среза и твёрдыми материалами рекомендуется минимизировать вылет резца из резцедержателя, чтобы снизить изгибающий момент на суппорте.
Смазка направляющих суппорта и винтовых пар выполняется регулярно, особенно при интенсивной работе. Сухие направляющие вызывают схватывание металла, задиры и ускоренный износ. Современные станки оснащаются централизованными системами смазки, которые подают масло к точкам смазки одним нажатием насоса. Это упрощает обслуживание и снижает риск пропуска точек смазки.
Резцедержатель
Резцедержатель устройство для крепления токарного резца на суппорте. Простейший резцедержатель это прямоугольный блок с пазом, в который вставляется державка резца и фиксируется болтами.
Более совершенные конструкции позволяют устанавливать несколько резцов одновременно, что сокращает время на смену инструмента при выполнении последовательных операций. Четырёхпозиционные резцедержатели поворотного типа широко применяются на универсальных станках: поворот головки на 90 градусов вводит в работу очередной резец.
Жёсткость крепления резца напрямую влияет на качество обработки. Слабый зажим приводит к смещению резца под действием силы резания, появлению вибраций и отклонениям размеров. Поверхности паза резцедержателя и державки резца должны быть чистыми, без забоин и следов коррозии. Болты затягиваются равномерно, с усилием, рекомендованным производителем. Для точных работ применяются резцедержатели с регулировкой положения резца по высоте центров.
На станках с ЧПУ используются револьверные головки, которые могут быть электромеханическими, гидравлическими или пневматическими. Такие устройства позволяют автоматически менять инструмент в соответствии с управляющей программой. Резцедержатели для станков с ЧПУ имеют базирующие поверхности с высокой точностью повторяемости, что обеспечивает стабильное положение инструмента после каждой смены.
При выборе резцедержателя учитываются размеры применяемых резцов, тип производства и требуемая производительность. Для единичного производства достаточно простого поворотного резцедержателя. В серийном производстве предпочтительны быстросменные системы, сокращающие вспомогательное время.
Патрон
Патрон приспособление для закрепления заготовки на шпинделе станка. Наиболее распространён трёхкулачковый самоцентрирующий патрон, который обеспечивает одновременное радиальное перемещение трёх кулачков и автоматическое центрирование заготовки. Такие патроны применяются для обработки цилиндрических и осесимметричных деталей. Кулачки могут быть прямыми и обратными, что позволяет закреплять заготовки как за наружную, так и за внутреннюю поверхность.
Четырёхкулачковый патрон с независимым перемещением кулачков используется для закрепления несимметричных и некруглых заготовок, а также для точной выверки положения детали. Каждый кулачок перемещается отдельным винтом, что требует индивидуальной настройки, но обеспечивает широкие возможности по базированию. Для обработки тонкостенных деталей применяются патроны с повышенной точностью и специальными кулачками, распределяющими усилие зажима.
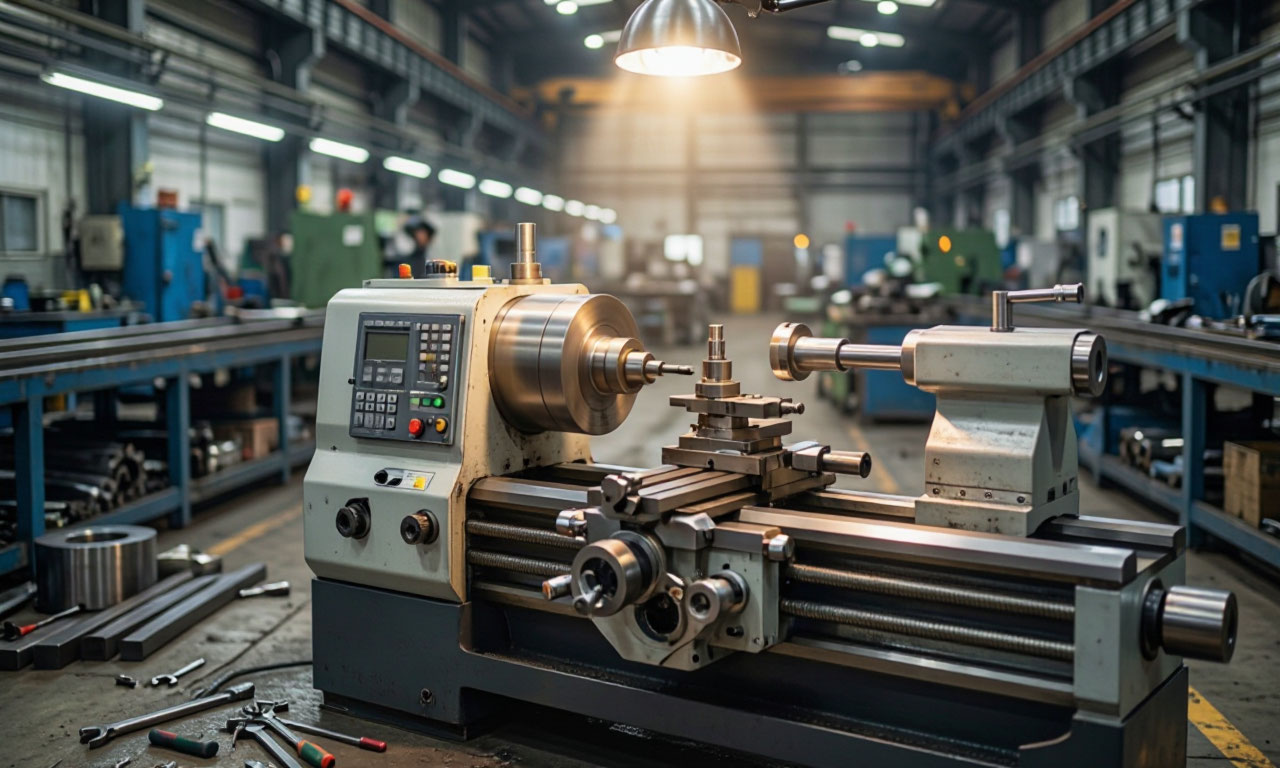
Цанговые патроны обеспечивают высокую точность центрирования и применяются для закрепления пруткового материала и мелких деталей. Цанга это разрезную втулку с конической наружной поверхностью, которая сжимается при затягивании и равномерно охватывает заготовку. Точность установки в цанговом патроне может достигать нескольких микрометров.
Механизированные патроны с пневматическим или гидравлическим приводом позволяют быстро зажимать и освобождать заготовку, что особенно ценно в серийном производстве. Усилие зажима регулируется, что даёт возможность обрабатывать как массивные, так и тонкостенные детали без деформации. При работе с механизированными патронами необходимо строго соблюдать требования безопасности: исключать самопроизвольное раскрытие кулачков и обеспечивать надёжное крепление патрона на шпинделе.
Люнет
Люнет дополнительная опора, применяемая при обработке длинных и нежёстких заготовок, склонных к прогибу под действием силы резания и собственного веса. Люнет устанавливается между передней и задней бабками и поддерживает заготовку в промежуточной точке, предотвращая её отжатие и вибрации. Различают неподвижные и подвижные люнеты.
Неподвижный люнет крепится непосредственно на направляющих станины. Его опоры кулачки или ролики контактируют с обработанной поверхностью заготовки. По мере снятия стружки кулачки периодически поджимаются, чтобы сохранять постоянный контакт с уменьшающимся диаметром. Неподвижный люнет применяется при обтачивании длинных валов, когда жёсткости заготовки недостаточно для восприятия усилия резания.
Подвижный люнет закрепляется на каретке суппорта и перемещается вместе с резцом. Его опоры контактируют с заготовкой в непосредственной близости от зоны резания, что обеспечивает максимальную поддержку именно в том месте, где действует сила резания. Подвижный люнет особенно эффективен при обработке длинных тонких валов с малым отношением диаметра к длине.
Опоры люнетов выполняются в виде роликов или кулачков. Роликовые опоры создают меньшее трение и допускают более высокие скорости вращения. Кулачковые опоры обладают большей несущей способностью, но требуют обильной смазки и периодической поднастройки. При установке люнета необходимо обеспечить соосность опор с осью центров станка, иначе заготовка будет изгибаться, а точность обработки снизится. Регулировка люнета производится с помощью индикатора, устанавливаемого на суппорте.
Применение люнета позволяет повысить режимы резания без риска возникновения вибраций. На практике подача может быть увеличена до 0,5 мм/об и более при сохранении качества поверхности. Это даёт существенный выигрыш в производительности при обработке длинномерных деталей.
Подача
Подача это перемещение резца относительно обработанной поверхности за время одного оборота заготовки. Подача измеряется в миллиметрах на оборот (мм/об) и является одним из трёх основных элементов режима резания наряду со скоростью резания и глубиной. При точении различают продольную подачу, при которой резец перемещается параллельно оси заготовки, поперечную подачу перпендикулярно оси, и наклонную подачу под углом к оси.
Продольная подача применяется при обтачивании цилиндрических поверхностей и нарезании резьбы. Величина продольной подачи определяет толщину снимаемого слоя за один проход и напрямую влияет на производительность и шероховатость поверхности. При черновой обработке подача выбирается максимально возможной, исходя из жёсткости системы "станок заготовка инструмент". При чистовой обработке подача уменьшается для получения низкой шероховатости.
Поперечная подача используется при подрезке торцов, отрезании заготовок и обработке канавок. При подрезке торца резец перемещается перпендикулярно оси вращения, снимая слой металла с торцовой поверхности. При отрезании поперечная подача обеспечивает врезание отрезного резца в материал до полного отделения детали. Поперечная подача обычно меньше продольной, поскольку жёсткость резца в поперечном направлении ниже.
Выбор подачи зависит от материала заготовки, типа резца, требуемой шероховатости и жёсткости технологической системы. Для стали средней твёрдости при черновом точении подача может составлять 0,3–0,7 мм/об, при чистовом 0,05–0,15 мм/об. Для чугуна и цветных сплавов подачи могут быть выше. С увеличением подачи возрастает нагрузка на резец и суппорт, поэтому необходимо контролировать вибрации и состояние инструмента.
Минутная подача это перемещение резца за одну минуту, выраженное в мм/мин. Минутная подача связана с подачей на оборот через частоту вращения шпинделя: Sмин = Sо × n. Этот параметр важен при настройке станков с ЧПУ, где управляющая программа задаёт именно минутную подачу. При ручной работе на универсальном станке оператор ориентируется на подачу на оборот, выбирая её по таблицам режимов резания.
Число оборотов
Число оборотов шпинделя частота вращения заготовки, измеряемая в оборотах в минуту (об/мин). Этот параметр совместно с диаметром обработки определяет скорость резания линейную скорость перемещения режущей кромки относительно обрабатываемой поверхности. Скорость резания рассчитывается по формуле: V = π × D × n / 1000, где V скорость резания в м/мин, D диаметр заготовки в мм, n частота вращения в об/мин.
Выбор числа оборотов начинается с определения рекомендуемой скорости резания для данного материала и типа резца. Для конструкционной стали скорость резания твёрдосплавным резцом составляет 120–220 м/мин, для нержавеющей стали 100–180 м/мин, для чугуна 70–150 м/мин. Зная скорость резания и диаметр заготовки, вычисляют необходимую частоту вращения. Полученное значение корректируют по ступеням коробки скоростей станка.
| Материал заготовки | Скорость резания, м/мин | Черновая подача, мм/об | Чистовая подача, мм/об | Глубина резания, мм |
|---|---|---|---|---|
| Конструкционная сталь | 120–220 | 0,3–0,7 | 0,05–0,15 | 2,0–6,0 |
| Нержавеющая сталь | 100–180 | 0,2–0,5 | 0,05–0,12 | 1,5–4,0 |
| Чугун | 70–150 | 0,4–0,8 | 0,08–0,20 | 2,0–7,0 |
| Алюминиевые сплавы | 200–400 | 0,4–1,0 | 0,08–0,25 | 2,0–8,0 |
| Медные сплавы | 150–300 | 0,3–0,8 | 0,06–0,20 | 1,5–6,0 |
| Латунь | 180–350 | 0,4–1,0 | 0,08–0,25 | 2,0–8,0 |
При черновой обработке стремятся работать на максимально допустимой скорости резания, ограниченной стойкостью резца и мощностью привода. При чистовой обработке скорость может быть несколько снижена для получения лучшей шероховатости. Обработка на слишком высоких скоростях вызывает интенсивный износ резца и рост температуры в зоне резания. Слишком низкие скорости приводят к образованию наростов и ухудшению качества поверхности.
Диапазон частот вращения шпинделя зависит от класса и назначения станка. Малые токарные станки могут иметь диапазон от 50 до 3000 об/мин, крупные тяжёлые станки от 5 до 500 об/мин. Современные станки с ЧПУ оснащаются бесступенчатым регулированием частоты вращения, что позволяет плавно изменять скорость резания в процессе обработки, например, при точении торцов или фасонных поверхностей.
При работе на высоких оборотах необходимо учитывать центробежные силы, действующие на кулачки патрона и заготовку. Неуравновешенные заготовки вызывают вибрации, опасные как для точности обработки, так и для безопасности оператора. Балансировка патрона и заготовки обязательное условие работы на повышенных скоростях.
Токарный резец
Токарный резец режущий инструмент, снимающий стружку с вращающейся заготовки. Резец состоит из державки и рабочей части, оснащённой режущей кромкой. По конструкции резцы делятся на цельные, сварные, напайные и сборные. Цельные резцы изготавливаются из инструментальной стали целиком, сборные оснащаются сменными твердосплавными пластинами, которые крепятся механически.
Материал режущей части определяет область применения резца. Быстрорежущие стали обладают высокой вязкостью и применяются для обработки вязких материалов на умеренных скоростях. Твёрдые сплавы на основе карбида вольфрама обеспечивают высокую скорость резания и износостойкость. Керамические и композитные материалы применяются для высокоскоростной обработки и обработки закалённых сталей.
Геометрия резца совокупность углов, определяющих положение режущей кромки относительно обрабатываемой поверхности. Передний угол влияет на силу резания и отвод стружки, задний угол уменьшает трение между резцом и поверхностью резания, углы в плане определяют соотношение между продольной и поперечной составляющими силы резания. Для разных материалов и операций применяются различные комбинации углов.
Например, при обработке мягких материалов передний угол увеличивают, при обработке твёрдых уменьшают для повышения прочности кромки.
По направлению подачи резцы делятся на правые и левые. Правый резец работает при подаче справа налево, левый слева направо. По форме головки различают прямые, отогнутые и оттянутые резцы. Отогнутые резцы применяются для подрезки торцов и обработки уступов, оттянутые для растачивания отверстий.
Заточка и доводка резца выполняются на заточных станках с соблюдением требуемых углов. Качество заточки влияет на стойкость инструмента и чистоту обработки. При работе с твердосплавными пластинами применяется алмазная доводка, обеспечивающая острую и прочную режущую кромку. Своевременная переточка резца при появлении признаков износа предотвращает брак и увеличивает срок службы инструмента.
Советы по работе на токарном станке
Начинать работу следует с проверки состояния станка:
- надёжность закрепления патрона;
- плавность перемещения суппорта;
- отсутствие люфтов в направляющих.
Заготовка должна быть надёжно зажата и уравновешена. При установке длинных заготовок обязательно применение люнета или поддержка задней бабкой. Перед включением шпинделя необходимо убедиться, что все рукоятки находятся в нейтральном положении, а ключ патрона извлечён.
Выбор режима резания должен быть обоснованным. Начинающим операторам рекомендуется пользоваться таблицами режимов резания, корректируя их по фактическому состоянию инструмента и жёсткости системы. При появлении вибраций или характерного скрипа следует немедленно уменьшить подачу или частоту вращения.
Нельзя работать тупым резцом: это приводит к росту усилия резания, нагреву заготовки и потере точности.
Стружку удаляют крючком или щёткой, но не руками. Витая стружка при точении стали опасна порезами, поэтому при работе с вязкими материалами применяются резцы с канавками для дробления стружки. Охлаждение зоны резания эмульсией снижает температуру, улучшает качество поверхности и увеличивает стойкость резца. При обработке чугуна и некоторых цветных сплавов охлаждение может не применяться.
- Регулярное обслуживание станка включает смазку направляющих и винтовых пар, проверку натяга ремней, очистку от стружки и пыли. Точность станка проверяется периодически с помощью контрольных оправок и индикаторов. Своевременное выявление и устранение неисправностей предотвращает аварийные остановки и дорогостоящий ремонт.
- Токарный станок по металлу это сложную систему, в которой каждый узел выполняет строго определённую функцию. Передняя бабка со шпинделем обеспечивает главное вращательное движение, задняя бабка поддерживает заготовку и осевой инструмент, суппорт с резцедержателем сообщает резцу движения подачи, патрон закрепляет заготовку, а люнет предотвращает её прогиб. Понимание назначения и взаимодействия этих узлов позволяет осмысленно подходить к наладке станка, выбору режимов резания и обслуживанию оборудования.
- Грамотная эксплуатация токарного станка основа стабильного качества продукции, безопасности работы и длительного срока службы оборудования.